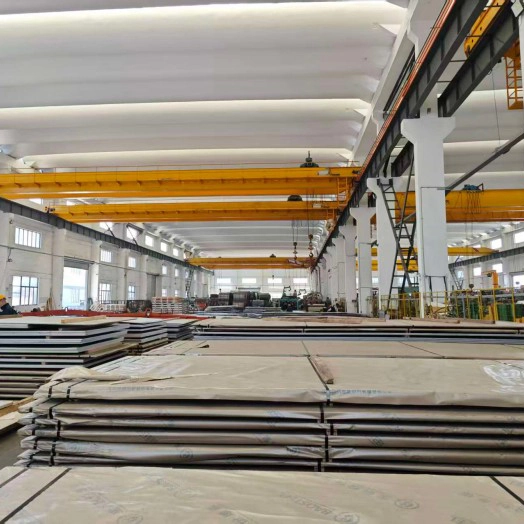
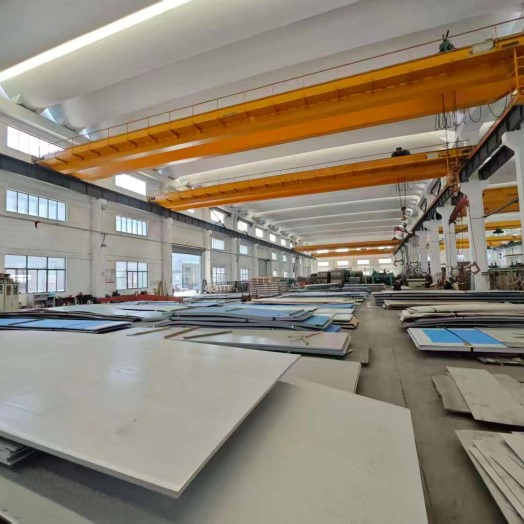
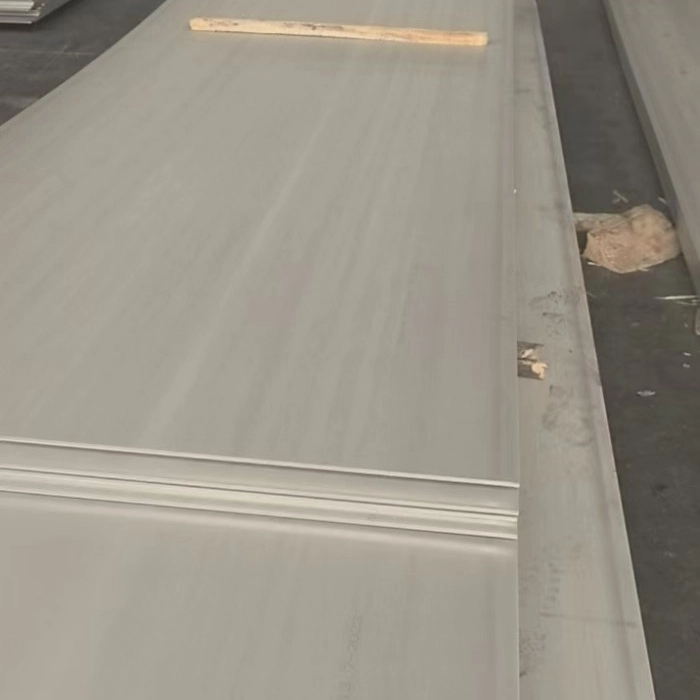
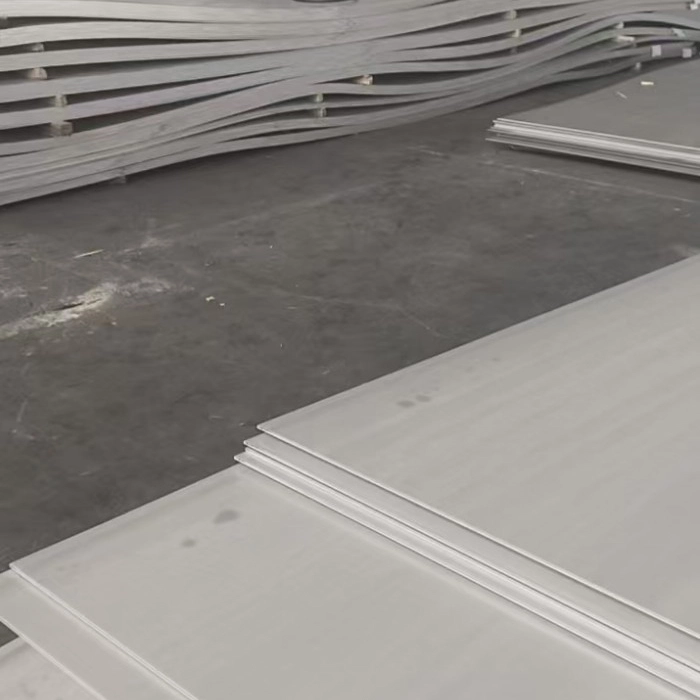
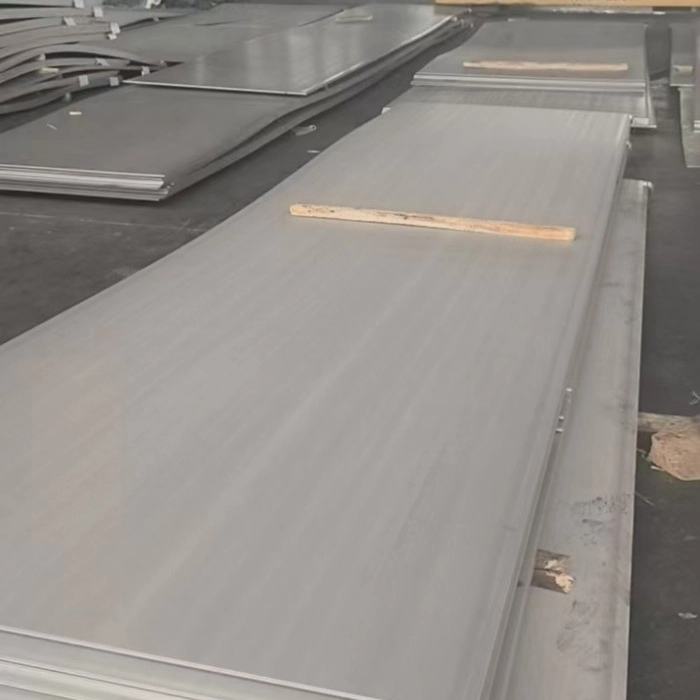
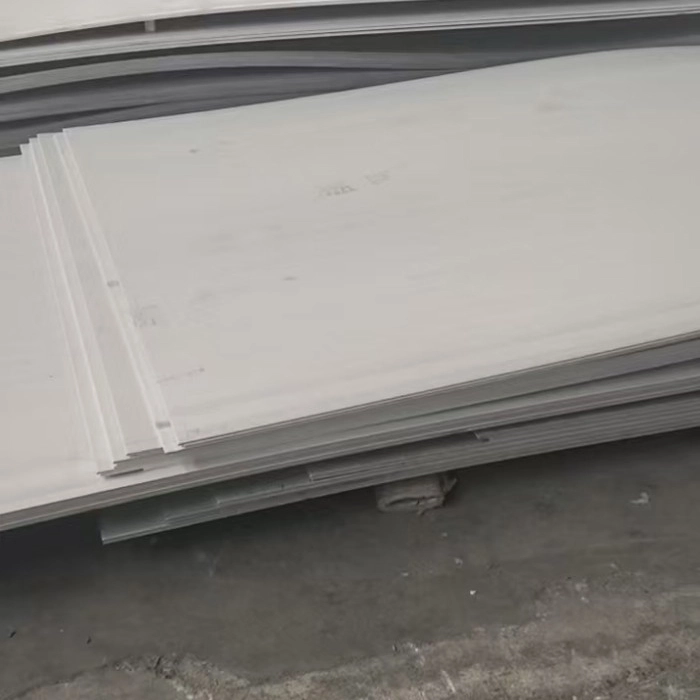
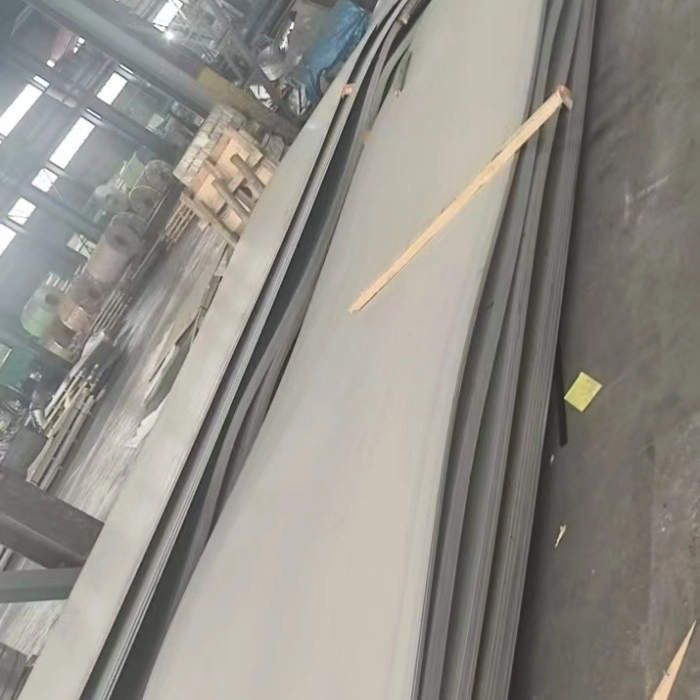
냉간압연 스테인레스 강판
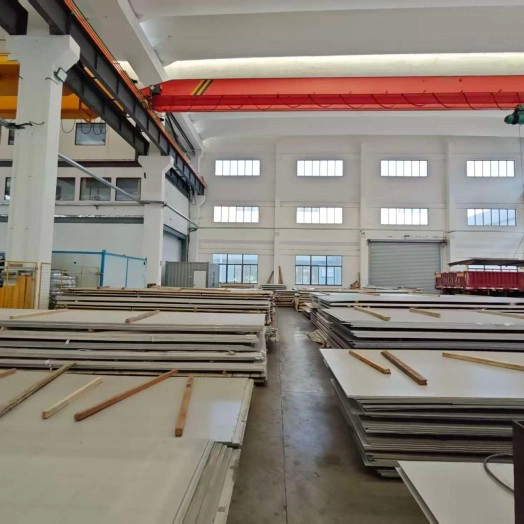
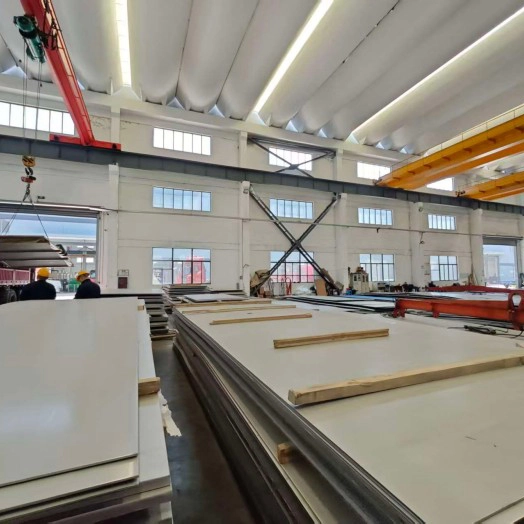
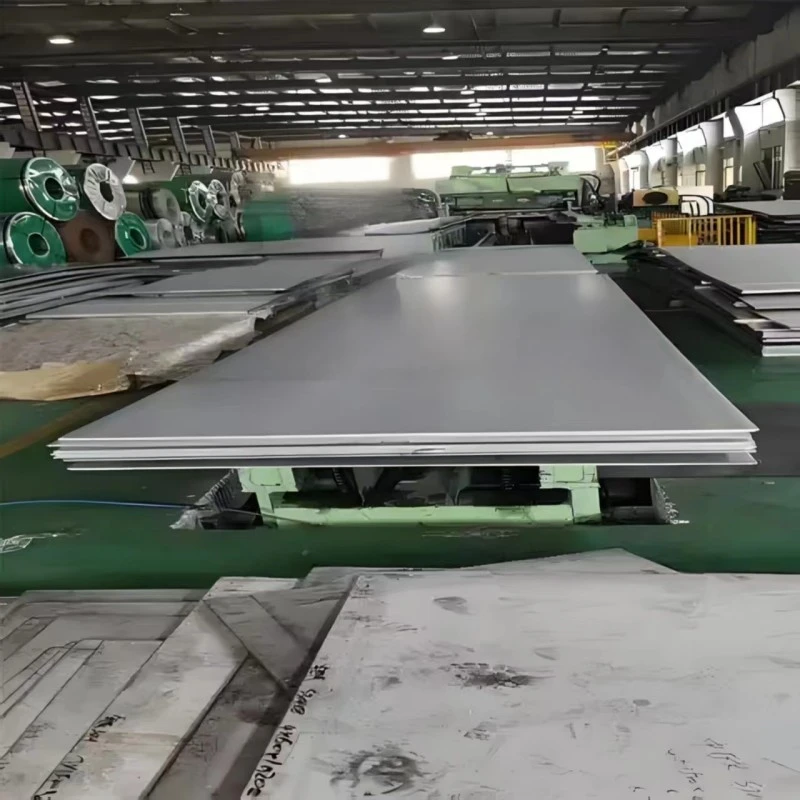
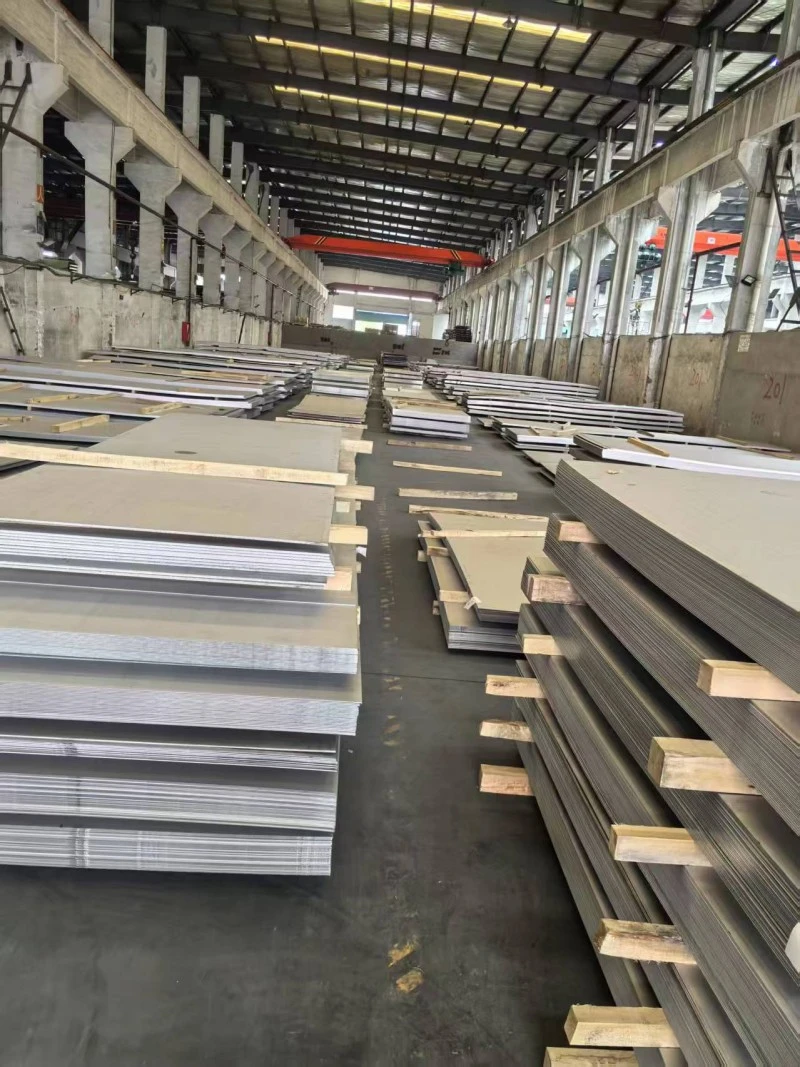
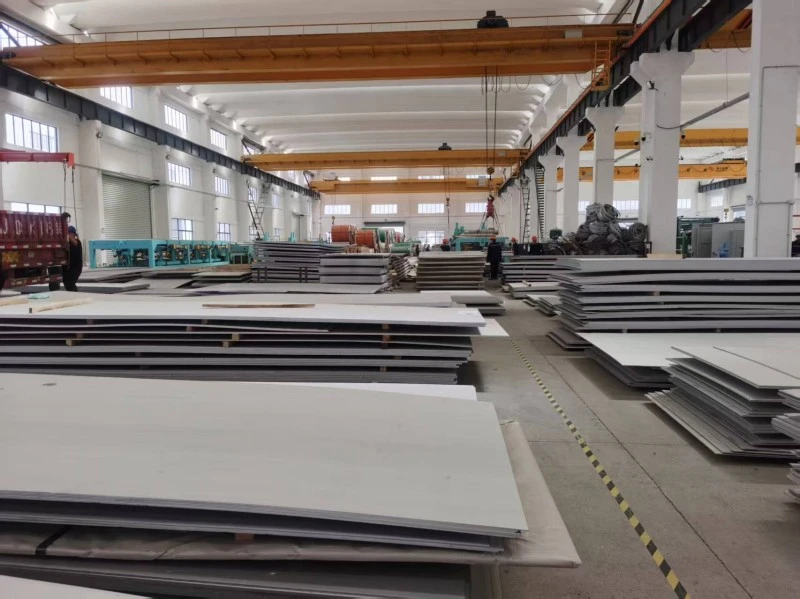
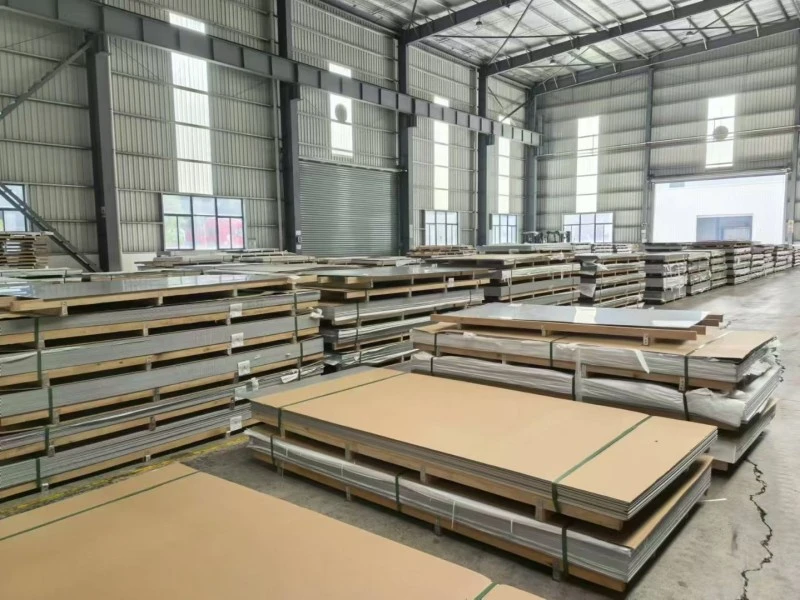
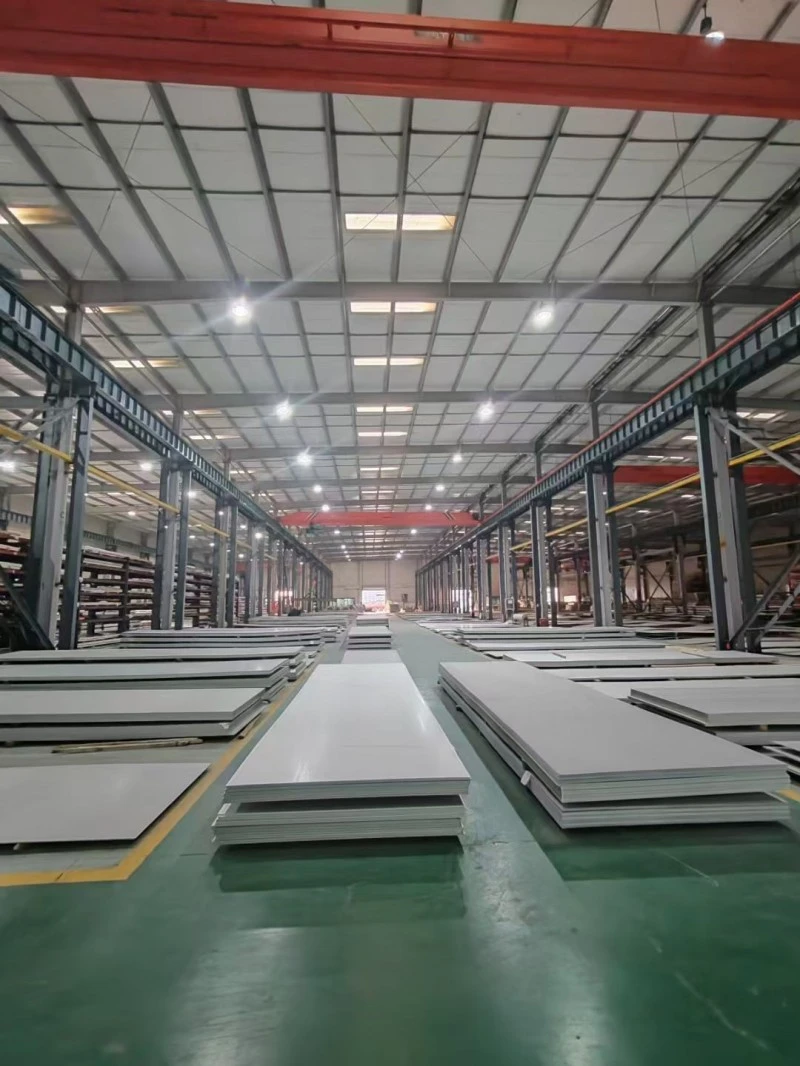
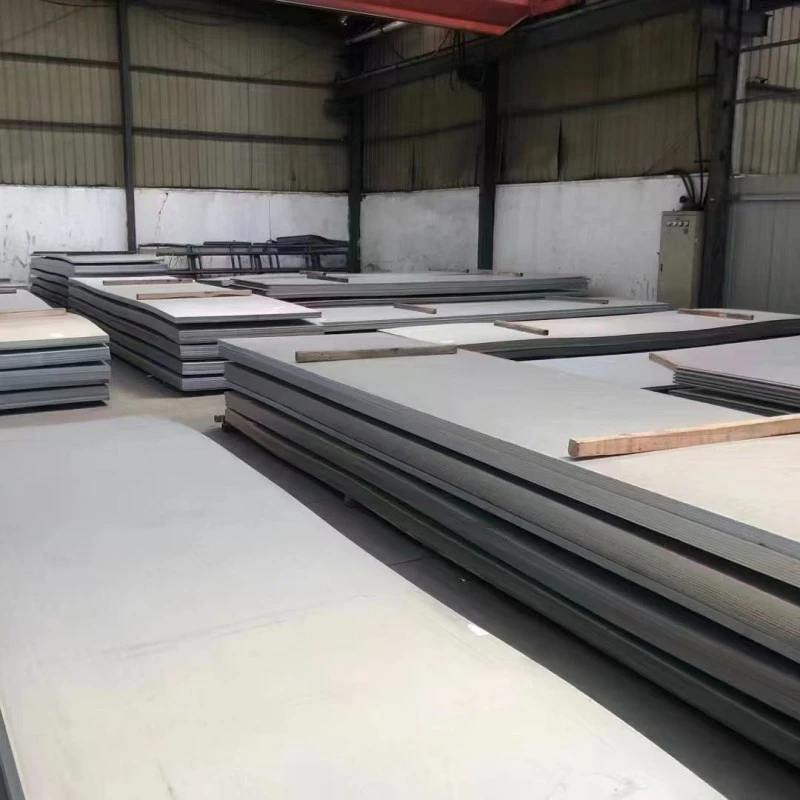
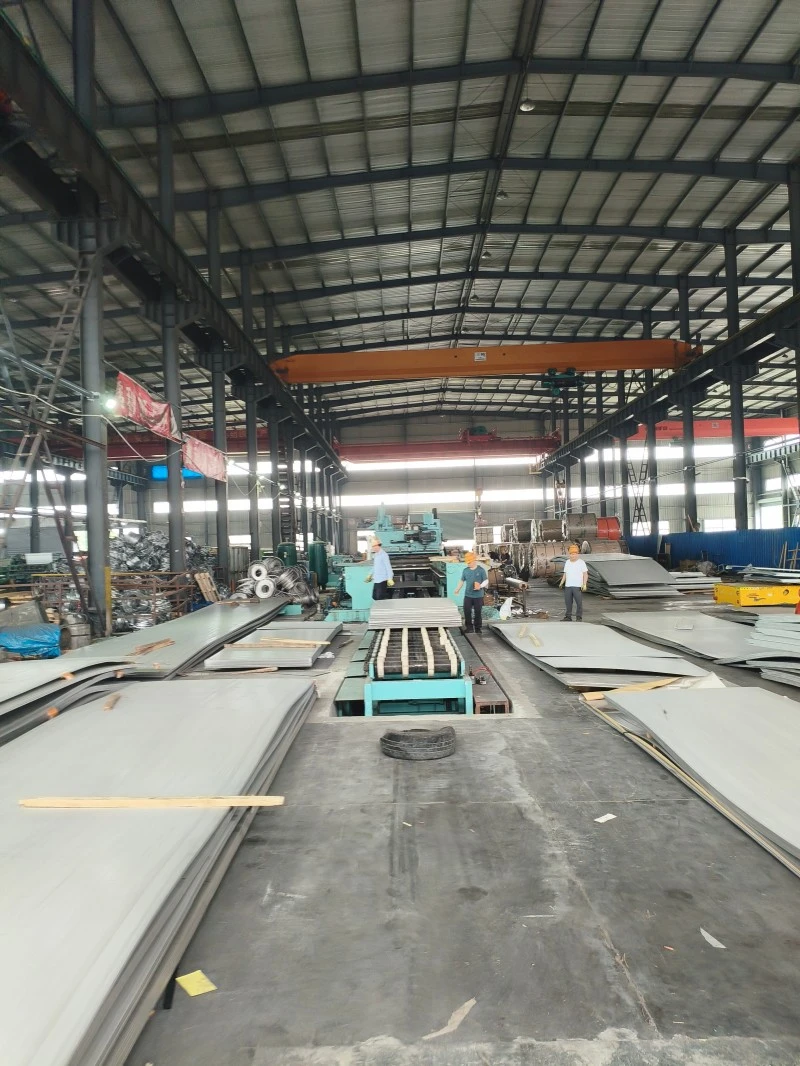
스테인레스 강판 제조업체는 주류 재료와 맞춤형 요구 사항을 충족하는 광범위한 열간 압연 및 냉간 압연 스테인레스 강판을 제공합니다. 열연판에는 201, 304, 316L 등의 등급이 있으며, 두께는 얇은 코일의 경우 1.5~14mm, 중후판의 경우 75mm 이상입니다. 주류 폭은 1500mm, 1800mm, 2000mm이며 표준 NO.1 산세 및 검정색 마감 처리가 되어 있습니다. 중국의 주요 공장에서는 맞춤형 길이 레벨링, 불규칙 절단 및 베벨링을 지원합니다. 냉간 압연 시트의 두께는 0.3~6mm이며 최대 두께는 8mm입니다. 주류 폭은 1000mm, 1219mm, 1500mm이며 표준 크기는 1219×2438mm입니다. 기본 표면은 2B와 BA이며, 브러시 처리된 표면, 거울 표면, 엠보싱 처리된 장식 표면 옵션이 있습니다. 맞춤형 길이의 슬리팅 및 정밀 절단이 지원됩니다.
냉간 압연 스테인레스 강판과 열간 압연 스테인레스 강판은 스테인레스 강판의 두 가지 핵심 범주입니다. 두 가지 평행 재료가 아니라 업스트림 및 다운스트림 프로세스를 나타냅니다. 모든 냉간 압연 시트는 열간 압연 코일/시트를 원료로 만들어지며 여러 정밀 압연 및 마감 공정을 통해 실온에서 가공됩니다. 이 둘의 핵심 차이점은 압연 온도와 가공 깊이의 차이에서 비롯되며 궁극적으로 표면 품질, 치수 정확도, 기계적 특성, 적용 가능한 시나리오 및 조달 비용에 상당한 계층화가 발생합니다.
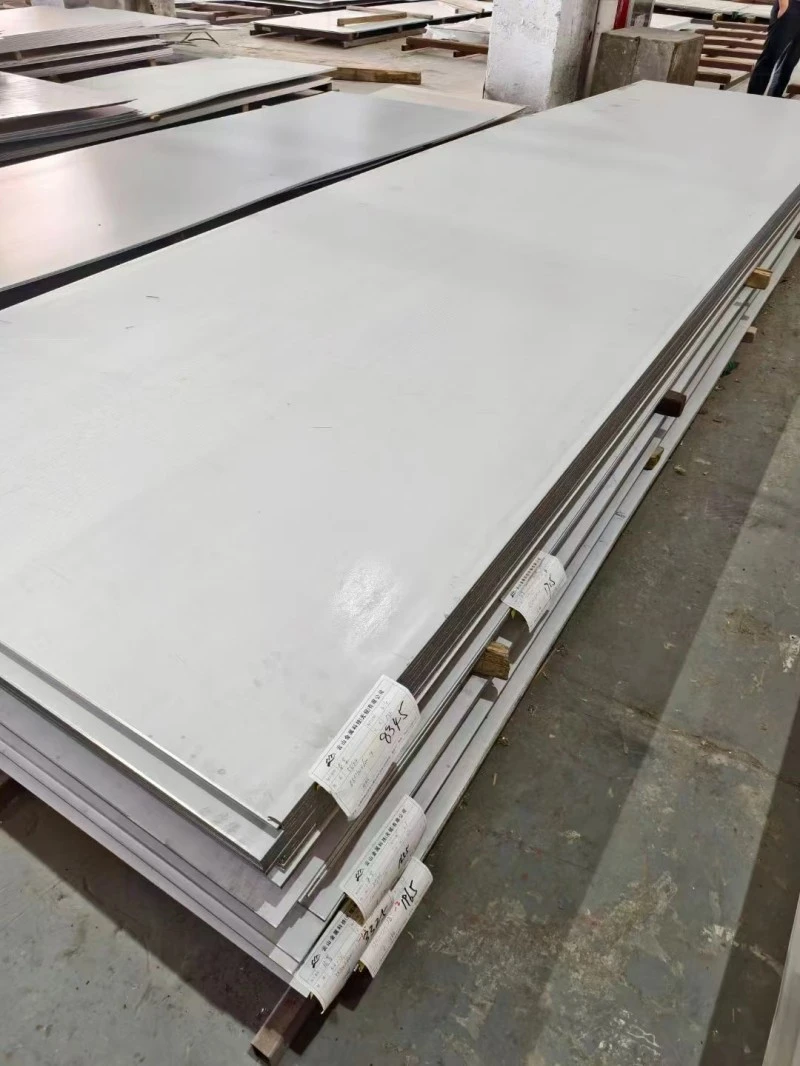
열연 스테인레스 강판 : 고온 재결정 압연
열간압연은 금속의 재결정 온도 이상에서 완성되는 압연공정이다. 핵심 원리는 고온을 사용하여 강철에 우수한 가소성을 부여하여 시트 크기를 크게 줄이는 것입니다. 전체 프로세스는 다음과 같습니다.
연속주조강 빌렛(두께 150~200mm) → 워킹빔로에서 1100~1300℃로 가열(소성을 확보하기 위해 오스테나이트화 온도 이상) → 고압수 디스케일링(표면의 산화스케일 제거) → 조압연기에서 반복압연(대감소, 두꺼운 빌렛을 30~50mm 중간 빌렛으로 압연) → 7-8 스탠드 마무리압연기에서 연속 마무리 압연 (점진적으로 목표 두께로 얇게 만들고 시트 형상 및 폭 공차를 동시에 제어) → 코일링 온도까지 층류 냉각 → 코일링 기계 와인딩 → 롤러 허스로 용액 어닐링(가소성 복원, 내부 응력 제거 및 내식성 보장) → 황산 + 혼합산 산세 라인을 통해 산화물 스케일 제거 → 길이에 맞게 슬리팅/교차 슬리팅 → 검사 및 포장.
추가 정보: 중형 및 고강도 사양(>10mm)은 대부분 코일형이 아닌 단일 열간 압연 시트로 판매되지만 길이에 맞게 직접 절단되며 고강도 구조용 응용 분야에 사용됩니다. 얇은 열간압연 사양(1.5-3mm)은 코일 형태로 납품되며 주로 용접 파이프 및 구조용 부품 기판에 사용됩니다.
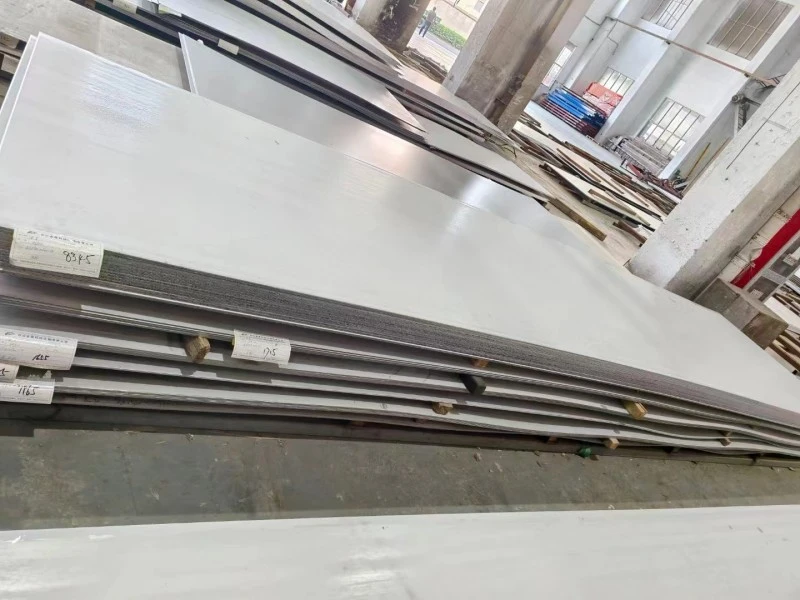
냉간압연 스테인레스 강판 : 상온 가공경화 압연
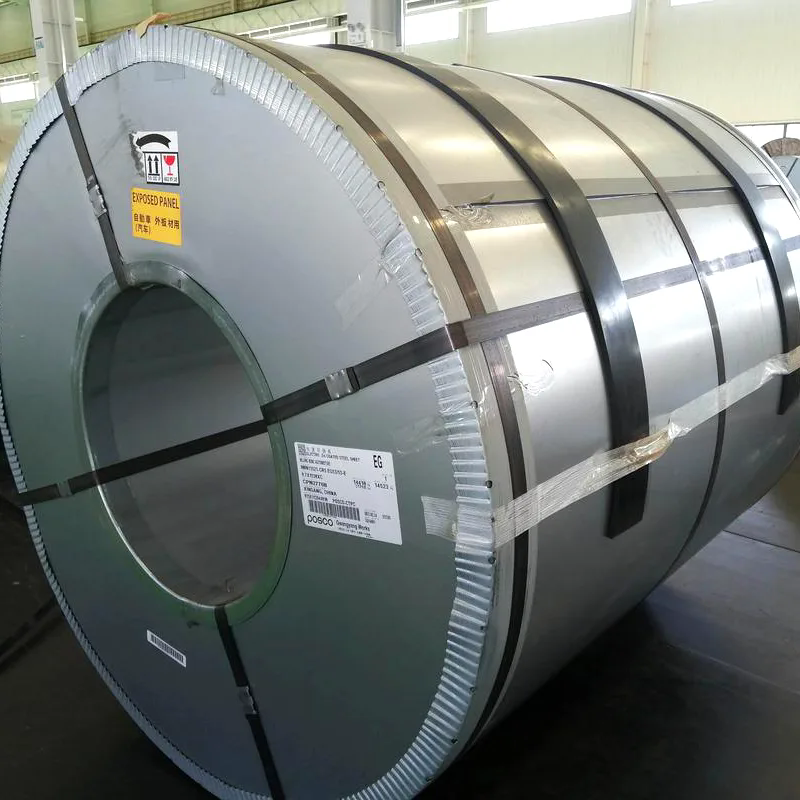
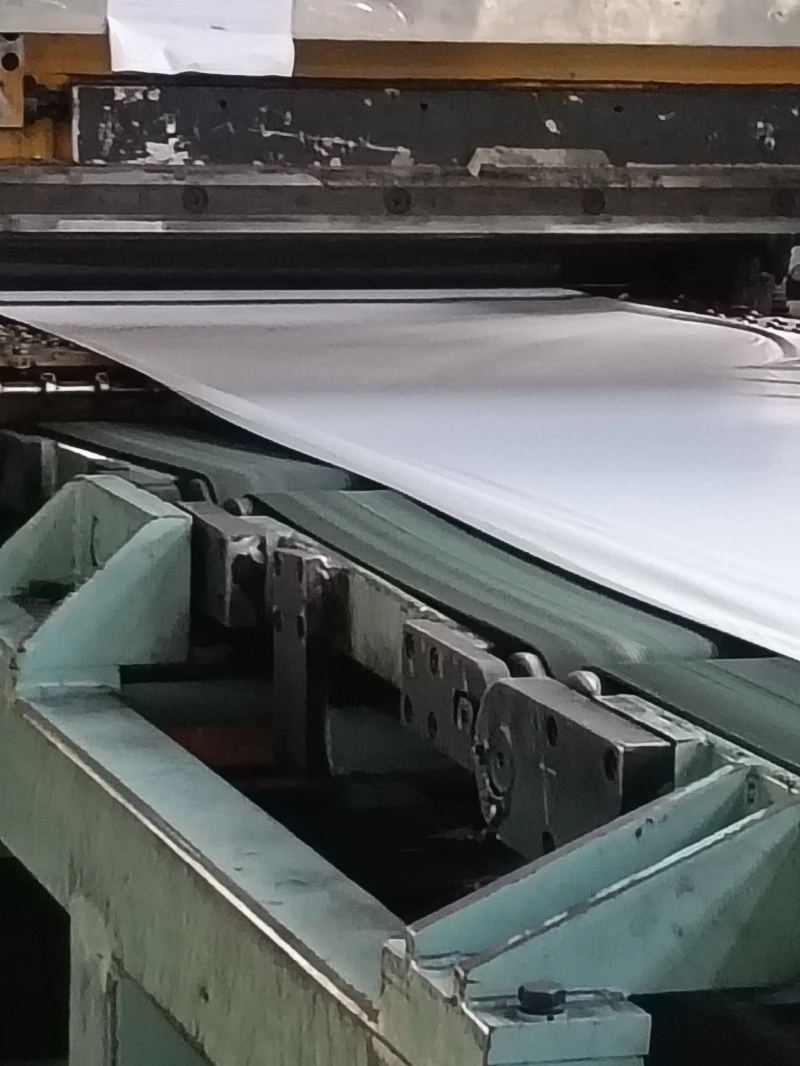
냉간압연은 열간압연 코일을 원료로 사용하며, 전량 상온에서 진행됩니다. 시트를 얇게 만들고 정밀도를 향상시키기 위해 기계적 압력이 사용됩니다. 전체 프로세스는 다음과 같습니다.
열연 원료코일 → 산세 및 탈지(냉간압연 불량 방지를 위해 산화스케일 및 표면유분을 철저히 제거) → 4-6단 냉간압연기에서 연속압연(상온에서 판재를 정밀하게 박층화하여 가공경화 유도, 각 패스의 압하량을 정밀하게 제어하여 균일한 두께 보장) → 중간소둔(극박판의 경우 가공경화를 제거하여 연속압연 가능) → 완제품소둔(2종 : 일반용체소둔 후 후속압연) 2B 표면을 얻기 위한 산세; 수소 보호 분위기에서 광휘 어닐링을 수행하여 밝고 비산화된 표면을 얻고 BA 표면을 얻음) → 레벨링 밀(시트 형상 개선 및 표면 거칠기 및 경도 제어를 위한 소형 압연 압연) → 길이에 따른 슬리팅/십자 절단 → 검사 및 포장.
보충: 냉간 압연 강판은 모든 장식 표면 처리를 위한 기본 기판이며 브러시 처리, 거울 마감, PVD 코팅, 엠보싱 및 에칭과 같은 수십 가지 표면 효과로 추가 처리할 수 있습니다.
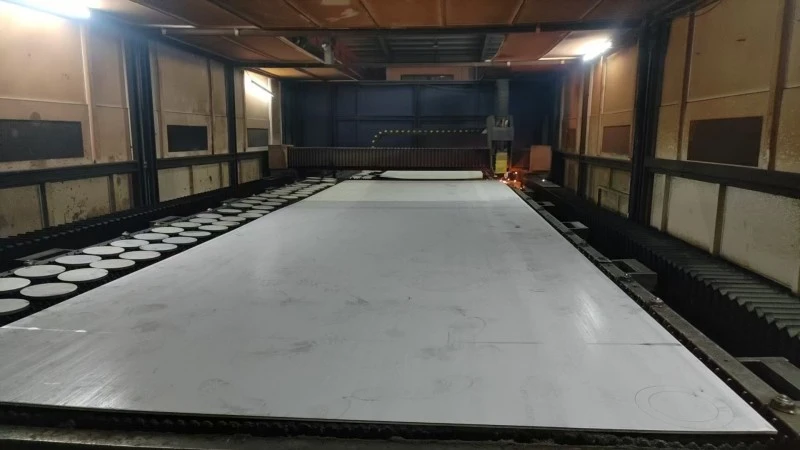
핵심 차이점 비교표
| 비교 치수 | 열간압연 스테인레스 강판 | 냉간 압연 스테인레스 강판 |
| 핵심 제조 공정 | 강편을 재결정 온도 1100~1300℃ 이상으로 가열한 후 황삭 및 정삭 밀을 사용하여 고온에서 압연합니다. 성형 후 어닐링과 산세를 거친다. | 열간 압연 코일/시트로 만들어지며 실온에서 지속적으로 정밀 압연된 후 어닐링, 산세 및 레벨링됩니다. 추가 표면 마무리가 가능합니다. |
| 표준 배송 표면 | 주류 마무리는 거칠고 무광택 은백색 마감과 눈에 보이는 산세 흔적이 있는 NO.1 열간 압연 산세 표면입니다. 피클 처리되지 않은 검은색 표면도 사용할 수 있습니다. | 주류 마감은 2B 냉간 압연으로 약간의 반사가 있는 부드럽고 무광택 은백색 표면이 있습니다. BA, 거울, 브러시 처리, 도금 및 엠보싱 처리를 포함하여 수십 가지 마감 처리가 가능합니다. |
| 일반적인 크기 범위 | 두께 : 3.0mm ~ 100mm (주로 중간 두께의 판, 얇은 열간 압연 코일은 1.5mm까지 얇을 수 있음) | 두께 : 0.3mm ~ 6.0mm (주로 얇은 시트, 냉간 압연 된 특대 시트 최대 8mm) |
| 폭: 주로 1250mm, 1500mm, 1800mm, 2000mm | 폭: 주로 1000mm, 1219mm, 1500mm | |
| 치수 공차 정확도 | 두께 공차는 일반적으로 ±0.1~±0.3mm로 상대적으로 크며, 판 표면의 평탄도는 평균입니다. | 정확한 두께 공차, 일반적으로 ±0.02~±0.05mm. 표면 평탄도가 높아 고정밀 가공 요구 사항을 충족합니다. |
| 기계적 성질 | 우수한 가소성 및 인성, 우수한 용접성, 약간 낮은 강도, 열간 가공 및 구조적 성형에 적합합니다. | 강도와 경도가 높고 치수 안정성이 좋으며 표면 품질이 뛰어나 냉간 굽힘, 스탬핑 및 표면 장식에 적합합니다. |
| 핵심 적용 시나리오 | 산업용 구조 하중 지지, 저장 탱크 및 압력 용기, 중장비, 강철 구조물, 열간 압연 미끄럼 방지 패턴 플레이트, 파이프 플랜지, 열간 가공 부품. | 응용 분야: 건축 장식 패널, 주방용품 및 가전제품, 정밀 하드웨어, 거울/브러싱/도금 기판, 장식 엠보싱 시트, 전자 부품. |
| 조달 비용 포지셔닝 | 압연 공정 수가 적고 비용이 저렴하며 톤 단위로 가격이 책정되어 대량 산업 자재에 적합합니다. | 다패스 냉간압연 + 마무리 공정은 비용이 많이 들고, 동일한 재질과 두께에 대해 열간압연에 비해 10~30% 더 비쌉니다. 두께가 얇을수록 가격차이는 커집니다. |
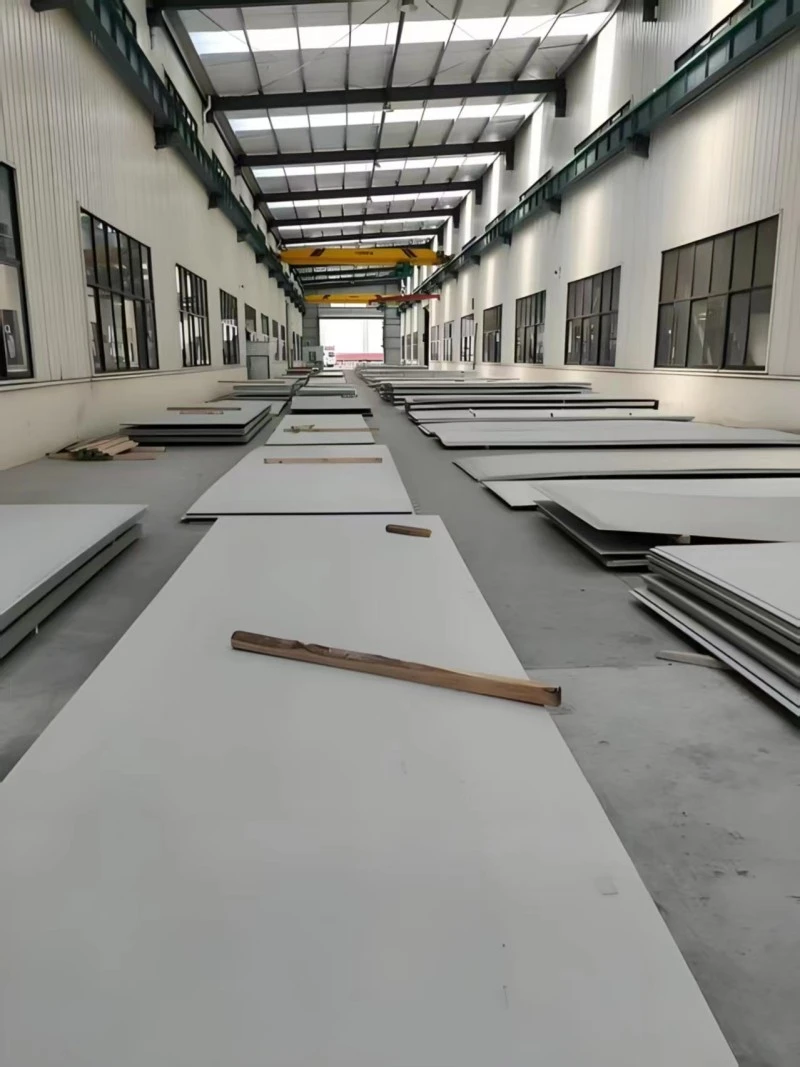
키 선택 보충 참고 사항
1. 표면 처리 기판 경계: 장식성이 뛰어난 모든 표면(8K 미러 마감, 브러시 처리, 샌드블라스트 처리, PVD 코팅, 에칭, 장식 엠보싱)은 냉간 압연 2B 시트를 기판으로 사용합니다. 열연판은 표면이 거칠고 결함이 많아 고품질의 장식 효과를 직접 가공하는 것이 불가능하며 산업 구조용으로만 적합합니다.
2. 두께는 유일한 구별 표준이 아닙니다. 업계에는 1.5-3.0mm 얇은 열간 압연 코일과 3.0-6.0mm 두께의 냉간 압연 시트가 있습니다. 중요한 차이점은 단순한 두께가 아닌 표면 상태와 압연 공정에 있습니다.
3. 재료 호환성 차이: 201, 304, 316L과 같은 주류 등급에는 모두 열간 압연 버전과 냉간 압연 버전이 있습니다. 열간압연은 구조적 성능을 강조하는 반면, 냉간압연은 표면조도와 정밀도를 강조합니다. 일반적인 오해와 답변
오해 1: 열간압연 강판을 경면 마감으로 연마할 수 있습니다.
아니요. 열연강판은 피트(Pit), 핀홀(Pinhole), 롤마크(Roll Mark) 등 표면결함이 많습니다. 강제연마는 비용이 매우 높을 뿐만 아니라, 최종 평탄도와 반사도가 냉연강판에 비해 현저히 떨어져 장식효과가 좋지 않습니다. 이런 관행은 업계에서는 흔하지 않습니다.
오해 2: 냉간 압연 강판은 구부리거나 찍어내기가 너무 어렵습니다.
기존의 냉간 압연 강판은 어닐링 후 우수한 냉간 가공 특성을 가지며 일반 굽힘 및 얕은 스탬핑에 완벽하게 적합합니다. 경질 상태의 냉간 압연 소재만이 경도가 높으며 변형이 필요하지 않은 구조용 응용 분야에 주로 사용됩니다.
관련 카테고리
문의 보내기
연락처 정보
-
주소
중국 산동성 지난시 하이테크존 한유진구
-
-
탄소강, 스테인레스강, 아연도금강판에 대한 문의사항이나 가격표를 이메일로 남겨주시면 24시간 이내에 연락드리겠습니다.